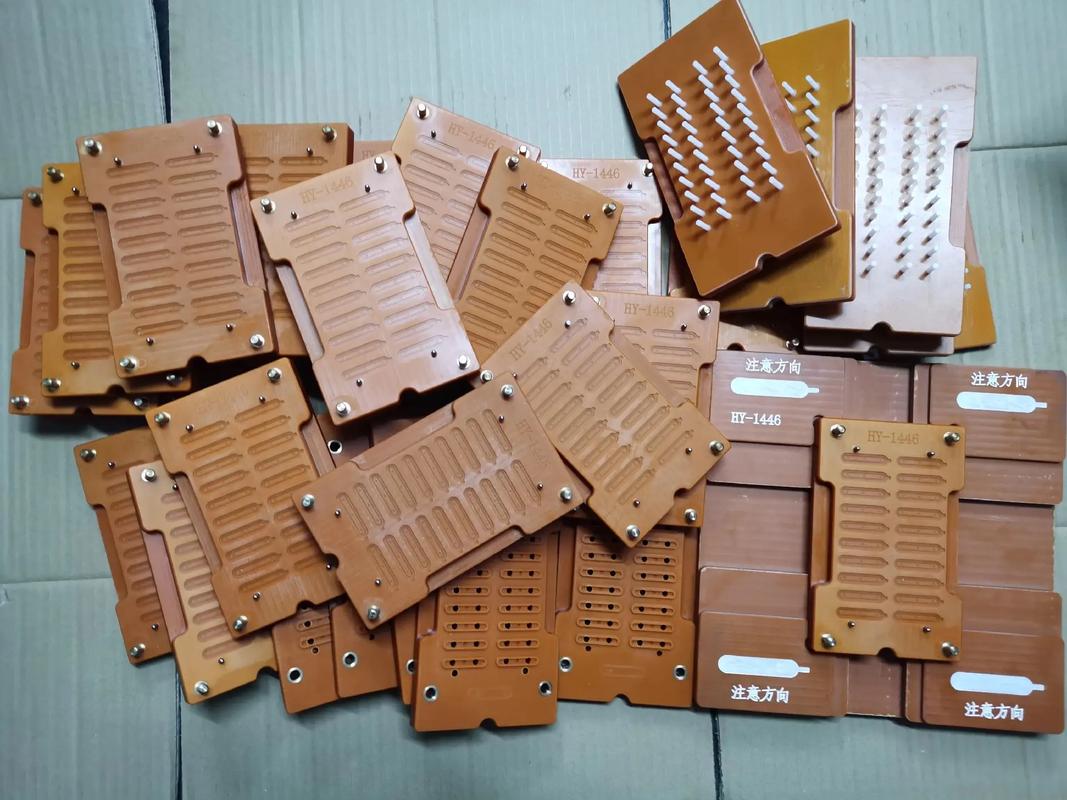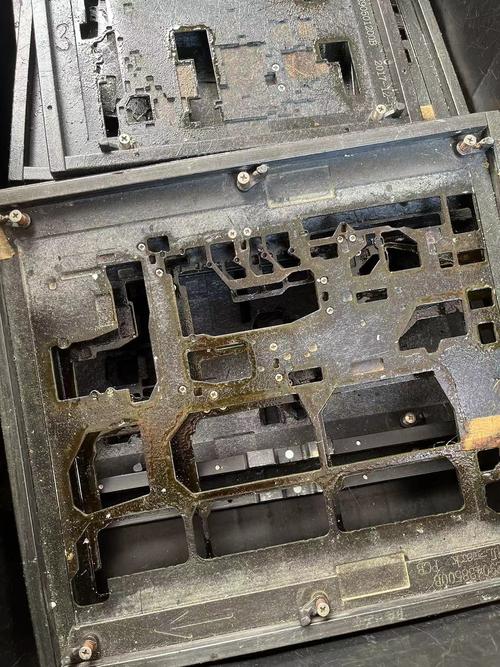
在SMT(表面贴装技术)生产过程中,治具和夹具扮演着至关重要的角色,它们用于支撑PCB板、固定元件,确保焊接和组装精度。长期使用后,治具表面会积累松香残留、助焊剂、油污和灰尘,不仅影响产品品质,还可能造成焊接缺陷。因此,定期清洁SMT治具夹具是保障生产良率的关键环节。本文将系统介绍治具除松香、除油污的有效方法及注意事项。
一、污染物来源与危害
SMT治具上的污染物主要来源于:
- 松香/助焊剂:波峰焊、回流焊过程中产生的烟雾冷凝,或手工焊接时飞溅的松香。
- 油污:设备润滑油、传动部件油脂、操作人员手汗等。
- 锡膏/锡珠:印刷或焊接时残留。
- 粉尘:车间环境中的微粒。
这些污染物会导致:治具表面不平整,影响PCB定位精度;污染物转移至产品,造成焊接不良、短路或腐蚀;加速治具老化,缩短使用寿命。
二、清洁方法分类
针对不同污染物和治具材质,可选择以下清洁方式:
1. 手工清洗
适用于小批量、结构简单的治具。
- 工具:无尘布、软毛刷、棉签。
- 溶剂:异丙醇(IPA)、环保清洗剂、专用松香清洗剂。
- 步骤:先刮除大块残留,再用蘸有溶剂的布擦拭,最后用干净布擦干。
- 注意:避免使用金属刷,防止划伤治具表面;对于精密定位销,可用棉签仔细清理。
2. 超声波清洗
适用于结构复杂、有盲孔或细小缝隙的治具。
- 设备:超声波清洗机。
- 清洗液:水基清洗剂或溶剂型清洗剂(根据治具材质选择)。
- 温度:一般控制在40-60℃(溶剂型需注意燃点)。
- 时间:3-10分钟,视污染程度而定。
- 后处理:用清水或IPA漂洗,热风烘干。
- 注意:超声波可能对某些涂层或塑料部件造成损伤,需先测试。
3. 喷淋清洗
适用于大批量、形状规则的治具。
- 设备:通过式或柜式喷淋清洗机。
- 清洗液:水基清洗剂,可添加防锈剂。
- 压力与温度:中压喷淋,温度50-70℃。
- 后处理:漂洗、烘干。
- 优点:效率高,一致性好。
4. 气相清洗(溶剂蒸汽清洗)
适用于极高洁净度要求的场合。
- 原理:利用溶剂蒸汽冷凝溶解污染物。
- 常用溶剂:改性醇、氟化溶剂等。
- 优点:无残留,干燥快。
- 缺点:设备成本高,环保要求严格。
三、清洁剂选择指南
- 松香清除:优先选用含有机胺或醇醚类的专用清洗剂,能有效溶解松香且不腐蚀金属。
- 油污清除:可选用碱性水基清洗剂或溶剂型清洗剂。若治具含铝材,避免强碱。
- 环保考量:尽量选择可生物降解、低VOC的水基清洗剂,减少对环境的影响。
- 材质兼容性:清洗前确认治具材质(如铝合金、不锈钢、合成石、电木等),避免清洗剂导致腐蚀或变形。
四、清洁工艺流程建议
- 预处理:拆卸可分离部件,用压缩空气吹掉松散粉尘。
- 主清洗:根据污染物选择上述方法之一。
- 漂洗:去除残留清洗剂(水基清洗必须漂洗,溶剂型可视情况免漂洗)。
- 干燥:使用热风、氮气或自然晾干,确保无水分。
- 检验:目视或借助放大镜检查清洁度,必要时用白布擦拭测试。
- 防护:清洁后喷涂防锈剂或存放于干燥柜中。
五、清洁频率与维护
- 日常:每班次结束后用IPA擦拭治具表面。
- 每周:对治具进行全面检查,局部深度清洁。
- 每月:根据使用强度,进行一次超声波或喷淋清洗。
- 记录:建立清洁保养记录,追踪治具状态。
六、常见问题与对策
- 问题1:清洗后治具生锈。
对策:选用防锈型清洗剂,清洗后立即烘干并涂防锈油。
- 问题2:松香残留顽固。
对策:提高清洗温度或延长超声波时间,使用专用松香清洗剂。
- 问题3:治具变形。
对策:避免高温烘烤,控制清洗温度在材料耐受范围内。
- 问题4:清洗剂残留。
对策:加强漂洗环节,检测最后漂洗水的电导率。
七、
SMT治具夹具的清洁不仅是保持设备外观,更是保障焊接质量和生产效率的必要手段。通过科学的清洗方法、合适的清洗剂以及规范的维护流程,可以有效去除松香和油污,延长治具寿命,降低生产成本。建议企业根据自身产品特点和治具类型,制定标准化的清洁作业指导书,并培训操作人员,确保清洁效果的一致性和可重复性。