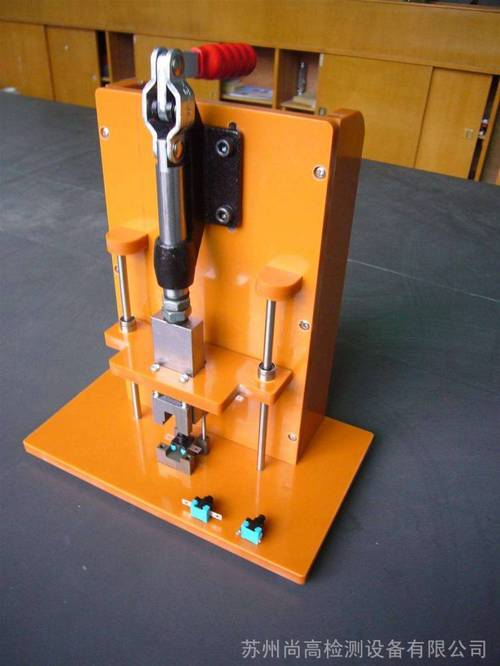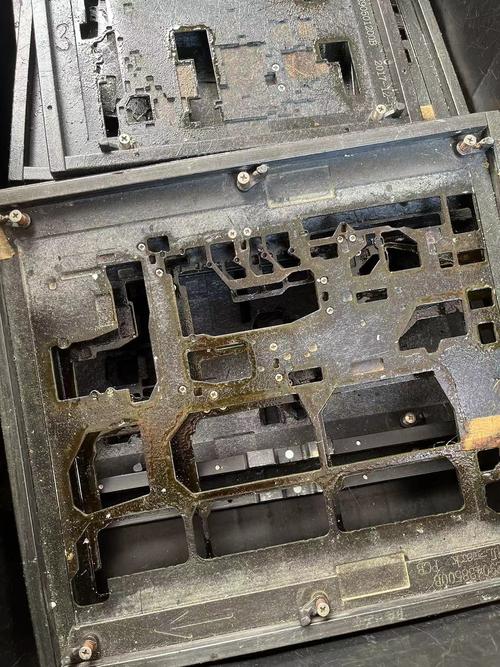
在电子制造领域,特别是表面贴装技术(SMT)的波峰焊和回流焊工艺中,过炉治具(也称过锡炉治具、焊接治具)扮演着至关重要的角色。它不仅是 PCBA(印制电路板组件)的承载工具,更是确保焊接质量、提升生产效率的核心工装。本文将从定义、分类、设计要点、应用场景及发展趋势等方面,系统介绍过炉治具及相关治具技术。
一、什么是过炉治具
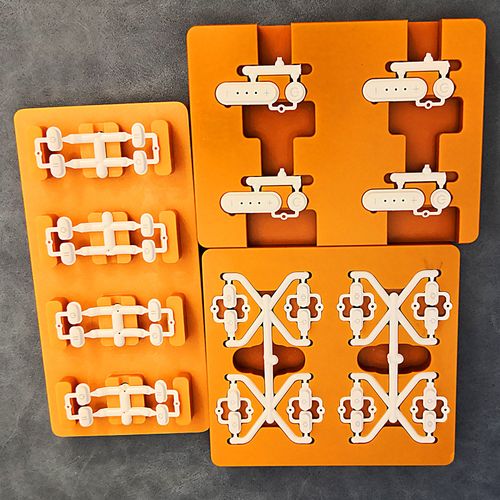
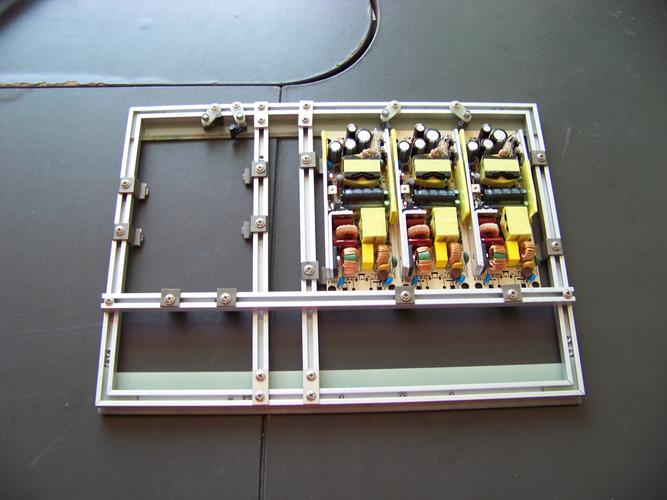
过炉治具是一种用于承载 PCBA 通过焊接炉(波峰焊、回流焊、选择焊等)的专用夹具。其主要作用包括:
- 支撑与固定:防止 PCB 在高温下变形,保持板面平整。
- 保护关键区域:遮蔽不需焊接的孔、金手指、敏感元件,避免锡液或高温损伤。
- 导热与散热:合理设计材料与结构,平衡板面温度,减少热应力。
- 提升工艺稳定性:保证每次过炉位置一致,提高焊接一致性。
简单来说,治具是“夹具”的统称,而过炉治具是专用于焊接炉环境的治具,它往往需要耐高温(通常 260℃以上)、抗热冲击、低热膨胀系数等特性。
二、过炉治具的分类
按照工艺和应用,过炉治具可分为以下几类:
- 波峰焊治具:最常用类型,用于波峰焊工艺。常设计有锡流通道、挡锡壁、压锡爪等,以控制锡液流向。
- 回流焊治具:用于回流焊,主要起支撑和均热作用,有时带盖板进行局部屏蔽。
- 选择焊治具:用于选择性焊接,常与机械手配合,实现精准焊接。
- 专用治具:如太阳能电池片焊接治具、LED 焊接治具等。
- 组合式治具:可调节、拼装,适应多品种小批量生产。
按材料分有合成石(玻纤)、铝材、钛合金、碳纤维等;按结构分有单板、多板、带盖、不带盖等。广义上,治具还包括测试治具、装配治具,但过炉治具专指焊接工艺用。
三、设计要点与材料选择
过炉治具的设计需综合考虑 PCB 尺寸、元件布局、焊接工艺、炉温曲线等因素。关键点如下:
- 材料选择:常用合成石(Durostone)耐高温、隔热好、成本适中;铝材导热快、重量轻但不耐腐蚀;钛合金寿命长但价格高。合成石是目前主流。
- 定位与固定:采用销钉、卡扣、磁性压块等,确保 PCB 不偏移。
- 锡流控制:波峰焊治具需设计导流槽、挡锡条,防止连锡、拉尖。
- 热平衡设计:通过开孔、散热槽调节局部温度,避免翘曲。
- 取放便利:设计缺口、手柄,方便操作员取放,减少宕机时间。
- 兼容性:尽量兼容多种机型,降低治具成本。
一个优秀的治具设计能显著降低不良率(如虚焊、连锡、掉件),并延长治具寿命。
四、应用场景与常见问题
过炉治具广泛应用于消费电子、汽车电子、通信设备、医疗电子等高可靠性领域。尤其对于双面混装板(既有 SMT 又有 THT 元件),过炉治具必不可少。
常见问题及对策:
- 治具变形:选择低热膨胀材料,定期校验。
- 锡珠、连锡:优化挡锡结构,清理治具残留锡渣。
- 元件损伤:合理遮蔽,避免治具直接压迫。
- 清洁维护:定期清洗治具,防止助焊剂积累影响焊接。
五、市场主流产品与供应商
目前,过炉治具市场较为成熟,国内外均有专业厂商。例如:
- 国际品牌:上市公司如美国 ASM、日本 SUS 等提供高端治具方案。
- 国内厂商:深圳、东莞、苏州等地聚集大量治具制造商,可快速定制,成本优势明显。
- 常见产品:波峰焊合成石治具、回流焊托盘、选择焊治具等。
采购时需关注厂商的加工能力(CNC 精度)、材料认证(耐温、无硅)、交付周期及售后服务。随着电子迭代加速,快速打样(24-48 小时)成为竞争力。
六、发展趋势与
未来过炉治具将朝着智能化、轻量化、高精度方向发展:
- 引入传感器监测温度、应力,实现工艺数据闭环。
- 3D 打印治具用于新品验证,缩短周期。
- 纳米涂层提升防锡、易清洁性能。
- 与 MES 系统联动,实现全流程追溯。
总而言之,过炉治具虽为辅助工装,却直接影响 SMT 直通率和产品可靠性。电子制造企业应重视治具的设计、选型与维护,并与供应商协同创新,以应对日益复杂的组装挑战。对于工程师而言,深刻理解“治具”在焊接中的核心价值,是优化工艺、降本增效的关键一步。