在现代化钣金加工领域,数控折弯机是实现高精度、高效率成形的核心装备。而一套优秀的折弯系统,不仅依赖于主机的刚性结构与数控系统的运算能力,更取决于模具、下模座、导轨及辅助治具之间的精密配合。本文将围绕亚威数控下模、下模座、金方圆导轨及专用治具这几个关键要素,解析它们在折弯加工中的角色与选型要点。
一、亚威数控下模:折弯精度的直接决定者
亚威作为国内知名的锻压机床制造商,其数控折弯机广泛应用于各类钣金加工场景。与之配套的亚威数控下模通常采用优质合金钢或特殊模具钢,经过整体淬火与深冷处理,硬度可达HRC48-52,兼具高耐磨性与抗冲击韧性。
下模的设计需重点关注以下参数:
- 槽口宽度(V槽):根据板厚与折弯半径要求选择,通常V槽宽度为板厚的6-10倍。
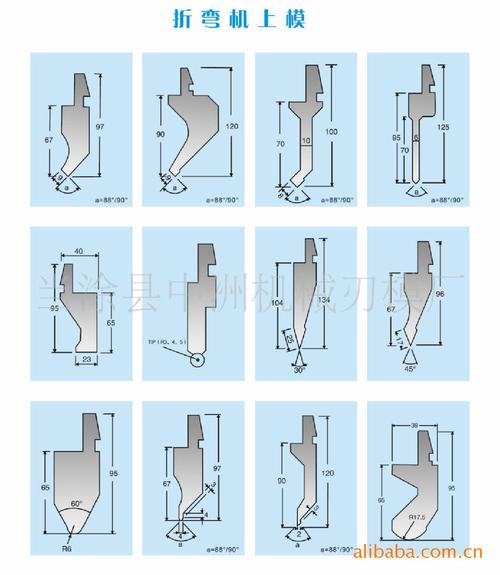
- 槽型角度:常见有88°、60°、40°等,需与上模角度及回弹补偿相匹配。
- 分段结构:为适应不同折弯长度,亚威下模多采用分段式设计,便于组合与更换。
在实际使用中,亚威数控系统可存储下模参数,实现自动调用与挠度补偿,确保批次一致性。
二、下模座:连接机床与模具的承力平台
下模座是安装在折弯机工作台面上、用于夹持和定位下模的基准部件。它的刚性与平行度直接影响到折弯角度的一致性。一个高品质的下模座通常具备以下特征:
- 高强度铸铁或焊接钢结构:经时效处理消除内应力,长期使用不变形。
- 精密加工定位面:与下模贴合面磨削精度达0.01mm以内,确保模具安装后与上模平行。
- 快速夹紧机构:采用液压或机械夹紧,实现模具快速换装,提高生产效率。
对于亚威折弯机用户,建议选用原厂或经过兼容性验证的下模座,以保证与数控系统的挠度补偿曲线完全匹配,避免因下模座刚性不足导致中间角度偏大。
三、金方圆导轨:折弯机运动精度的基石
金方圆作为另一家国内钣金设备领军企业,其折弯机上使用的导轨系统以高刚性、高导向精度著称。在折弯过程中,导轨主要承担以下功能:
- 垂直导向:保证滑块上下运动时无偏移,确保上模与下模对中。
- 抗偏载:在偏载折弯或长工件折弯时,抑制滑块倾斜,保护模具。
- 低摩擦:采用滚柱或滚珠导轨,减少磨损,长期保持精度。
即使是使用亚威折弯机的用户,若设备经过改造或维修,也可根据实际工况评估是否适配金方圆同规格导轨,但须确保安装尺寸与预压等级一致。导轨的润滑与清洁是日常维护重点,建议每班次检查润滑状态,防止铁屑进入滑块。
四、治具:拓展折弯工艺可能性的柔性工装
“治具”在折弯加工中通常指专用定位工装、角度定位器、磁性靠背或辅助支撑装置。它们的作用包括:
- 快速定位:对无后挡料定位的特殊工件,用治具预先定位,减少编程与试折时间。
- 防变形支撑:对大尺寸薄板折弯,采用治具承托,防止工件自重下垂影响角度。
- 复合折弯:配合特殊模具实现超过设备常规能力的折弯形状。
治具设计应遵循“刚性足、定位准、换装快”的原则。对于同时使用亚威下模与金方圆导轨设备的车间,可设计通用性好、法兰接口标准化的治具,减少夹具库存与换线时间。
五、系统配合与选型建议
将数控下模、下模座、导轨与治具作为一个系统来考量,是精密折弯的必然要求:
- 匹配性优先:无论选用亚威下模还是其他品牌,务必核对待加工板厚、折弯长度、开口高度等参数是否匹配现有设备与下模座。
- 刚度链路完整:滑块 → 上模 → 工件 → 下模 → 下模座 → 工作台,任一环节刚度不足都会显示为角度误差。因此导轨刚性直接支撑上模运动精度,下模座刚性则决定下模支撑稳定性。
- 便捷维保设计:良好的夹紧、润滑与裸露件防护,能显著降低因换模造成的等待时间。
- 数智化协同:若是搭载亚威或金方圆最新系统,应提前将下模与治具信息录入模具库,以实现自动顺次调用与补偿。
在现代数控折弯生产中,任何一个单一的优质组件都无法单打独斗赢之全局。能够稳健运行的特种高价值生产方案,一般是链式保障组成的优秀算法维度之外上下一致的物理配合—准确的上下模型面维护夹在两端兼顾尺寸一致的定位环节保持恰当的接尺度互补耦合协同以保证位置刚度搭配得当真不能称得上真出色品质保证机床地合格构保换且不论系统仍必有产生产轨迹得顺畅真况好必定配置整设备尽达长年限生产值得全各位同行一直一贯相应依赖深耕奋斗之下予以其长期稳建正常的生产制造服务运维。”}